更新时间:2026-09-23
在紧固件制造领域,铆钉加工的质量直接决定连接结构的可靠性。一套科学的检验标准,需围绕头部强度、杆径公差与抗拉要求三大核心展开,而每一项都贯穿于铆钉加工的全流程控制之中。
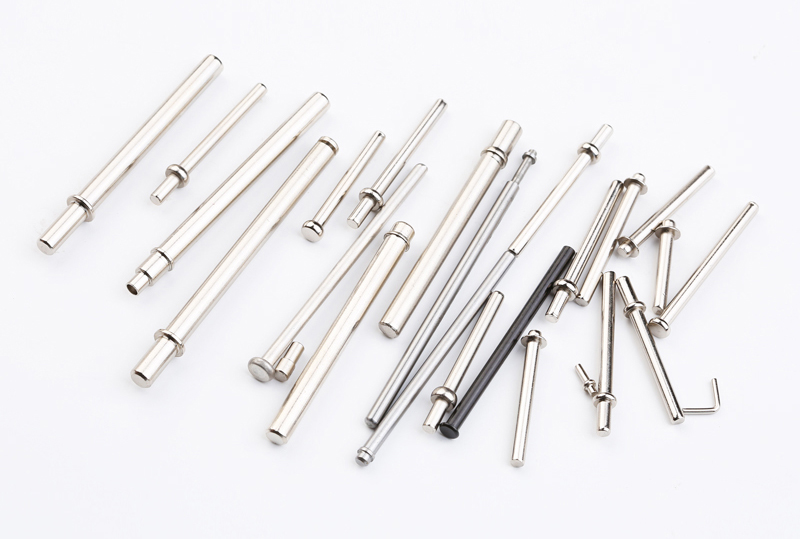
头部强度是铆钉加工的首道关卡。铆钉头承受装配时的镦粗力与服役中的剪切力,若成型温度或模具磨损控制不当,易出现头部裂纹或折叠。检验时通常采用显微硬度测试与金相分析,确保头部无过热组织缺陷,必要时进行头部锻压试验,验证其承受规定变形而不开裂的能力。
杆径公差则关乎装配互换性。铆钉加工中,杆径超差会导致孔径不匹配:过盈则装配困难,间隙过大则降低连接刚度。标准规定杆径公差通常控制在h9或h11级,需用千分尺或气动量仪逐批抽检。对于小规格铆钉,铆钉加工的圆度与锥度同样不可忽视,否则铆接后易产生偏心。
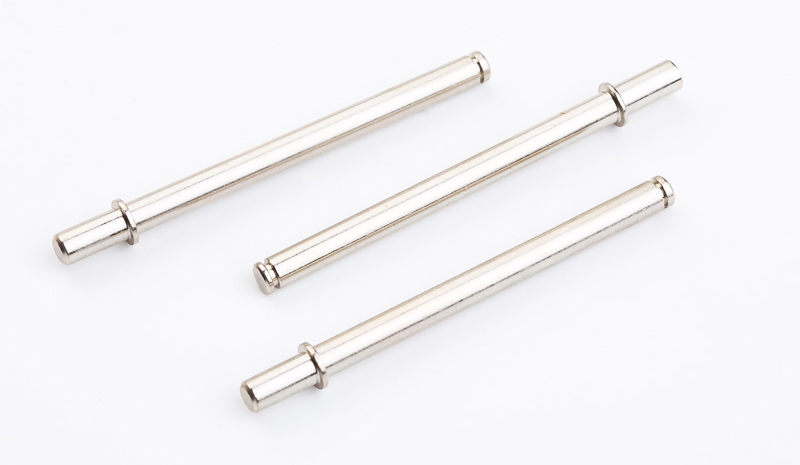
抗拉要求是最终性能验证。通过拉伸试验测定铆钉的拉脱力与断裂位置,合格品应在杆部断裂而非头部脱落。不同材质与规格的铆钉,其最小抗拉载荷须符合GB/T或ISO标准。铆钉加工过程中,材料退火状态、冷镦变形量均会影响抗拉强度,因此需将工艺参数与检验数据联动追溯。
综上,头部强度、杆径公差与抗拉要求构成铆钉加工质量检验的铁三角。唯有将检验嵌入每道工序,而非仅依赖成品抽检,才能确保每一颗铆钉在关键连接处万无一失。
2025-04-02
2025-01-10
2026-03-06
2025-09-18


 返回列表
