更新时间:2026-10-19
在CNC车床件加工中,内孔光洁度不达标是常见痛点。铰、镗、滚压三条路线各有适用边界,选错工艺往往事倍功半。
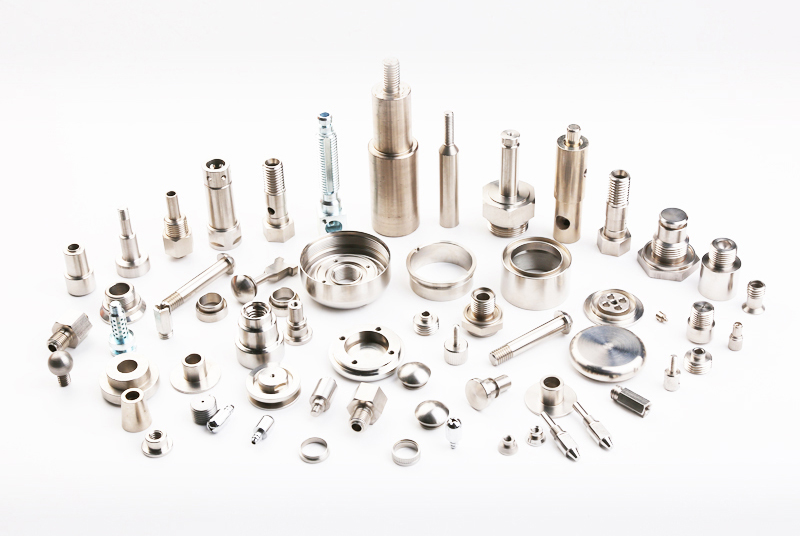
铰孔适合中小孔径的批量精加工。若孔径在Φ30 mm以下且对位置精度要求不高,铰孔是经济之选,尺寸精度可达IT7~IT9,表面粗糙度控制在Ra0.2~1.6 μm。但CNC车床件加工中需注意:铰刀本身刚性差,无法纠正前工序的轴线偏斜,且切削速度必须压低至5~10 m/min,否则积屑瘤会直接恶化孔壁。若工件硬度波动较大,铰孔质量稳定性会明显下降。
镗孔的核心优势在于纠偏能力。对于箱体、缸筒类CNC车床件加工,精镗能修正预加工孔的轴线歪斜,位置精度是铰孔不具备的。普通精镗粗糙度约Ra1.6~0.8 μm,若追求更高光洁度,需转入精细镗(金刚镗)范畴,采用高转速、小进给(0.03~0.08 mm/r)和小切深,粗糙度可压至Ra0.4~0.05 μm。但精细镗对机床刚性和刀具动平衡要求苛刻,普通CNC车床未必能满足。
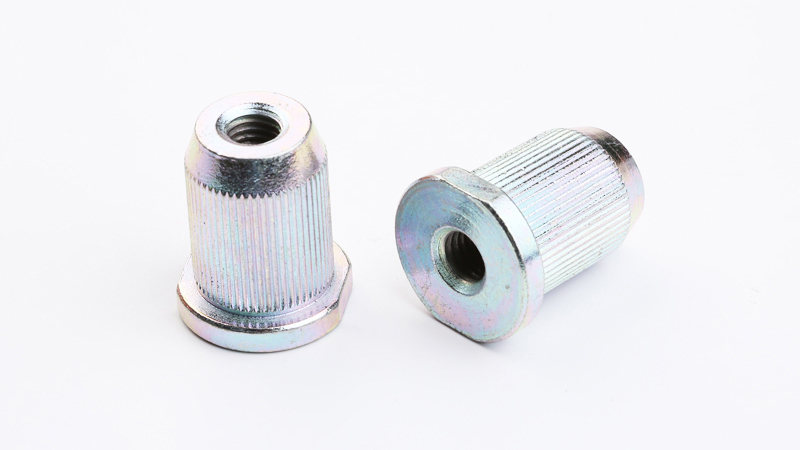
滚压是光洁度上限最高的方案,且附带强化效果。作为无切削的塑性加工,滚压可将原始Ra3.2~6.3 μm的表面直接降至Ra1.6~0.1 μm,表层硬度还能提升30%~50%。对于液压缸、销孔类要求长寿命的CNC车床件加工,滚压的效率远高于珩磨。关键控制参数是过盈量:太小无光整效果,太大则引起表面起皮剥落,通常取0.05~0.15 mm,且滚压前孔壁必须清洗干净。
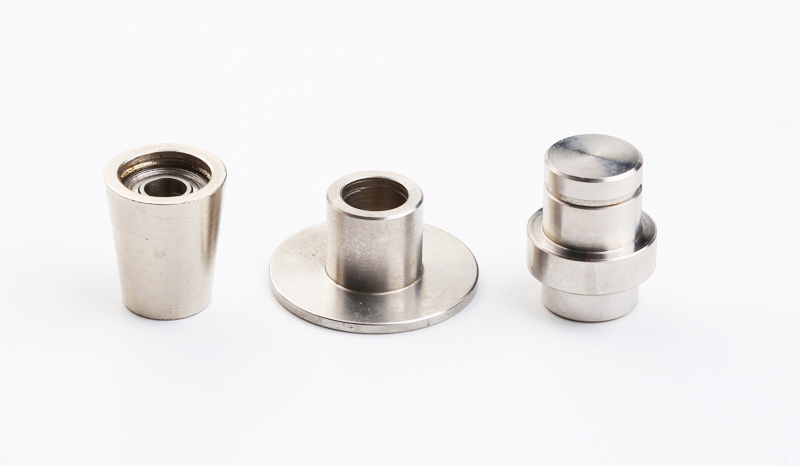
选择逻辑可归结为一句话:小孔径求经济选铰,需纠偏或大孔径选精镗,追求极致光洁度与表面强化则上滚压。若CNC车床件加工的内孔后续还有热处理或焊接工序,滚压的冷作硬化层反而可能成为隐患,此时精镗更为稳妥。
2026-07-11
2025-11-18
2024-05-10
2026-04-27


 返回列表
