更新时间:2026-10-26
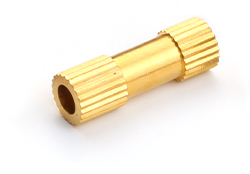
铜件加工长期面临效率与精度难以兼顾的矛盾,而精密车铣复合铜件加工通过工序集成与工艺适配,为黄铜、紫铜零件提供了高效一次成型的可行路径。黄铜切削性能好但易粘刀,紫铜塑性高、导热快却刚性偏弱,二者在传统多工序流转中反复装夹,极易累积定位误差。精密车铣复合铜件加工将车削、铣削、钻孔与攻丝集中于单次装夹完成,从源头消除了基准转换带来的精度损失。
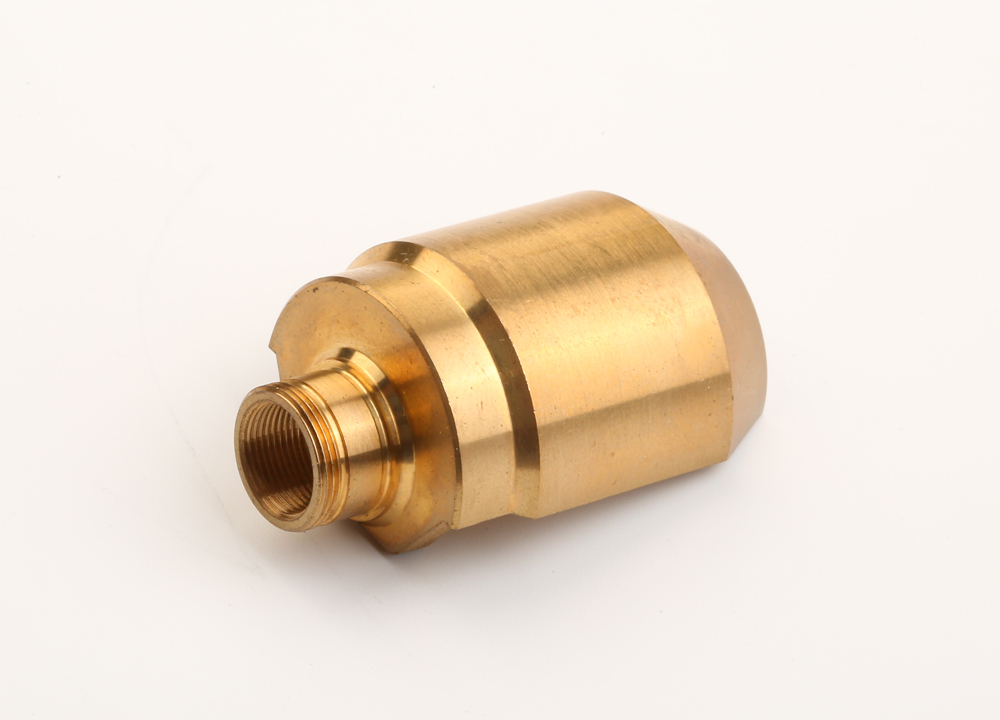
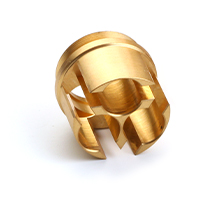
实现高效一次成型,关键在于刀具与参数的针对性匹配。针对黄铜易粘刀特性,精密车铣复合铜件加工宜选用大前角、抛光刃口的专用铜铝铣刀,配合高压内冷抑制积屑瘤;针对紫铜导热快、刀具易磨损的问题,则需提高切削速度并采用涂层刀具以延长寿命。在精密车铣复合铜件加工中,动力刀塔与副主轴的协同可实现背面特征同步加工,避免二次装夹,使复杂铜接头、散热座等零件一次成型成为现实。
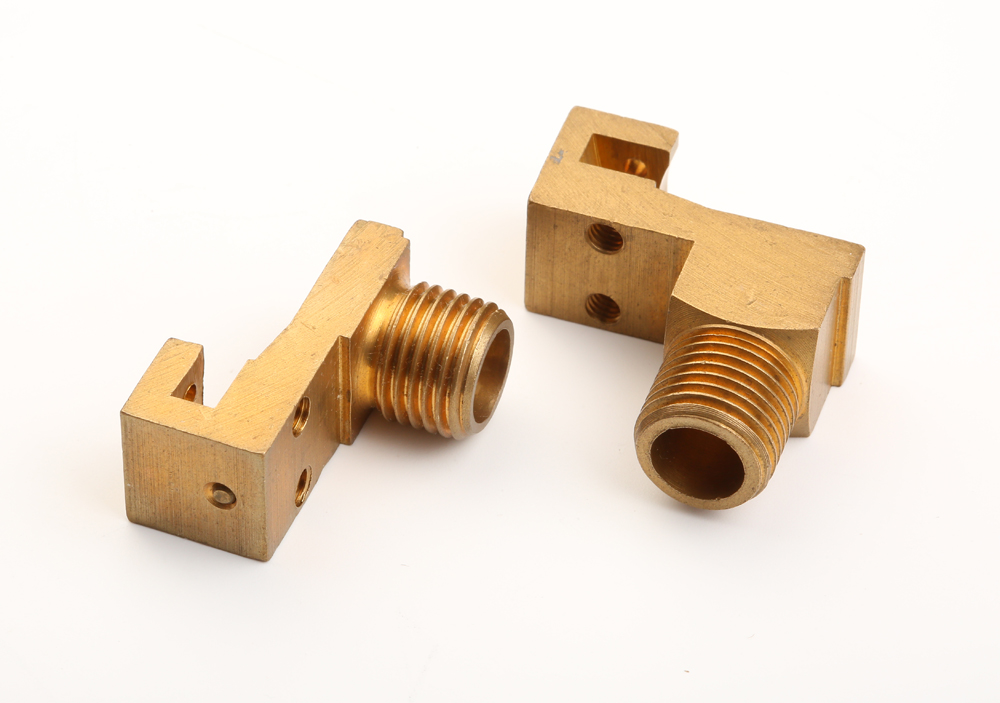
工艺编排上,应遵循“先车后铣、粗精分开”原则,利用复合机床的多轴联动优势完成斜孔、交叉槽等难加工特征。同时,精密车铣复合铜件加工需重视铜屑断屑控制,通过变进给与断屑槽设计防止缠绕划伤已加工表面。综合来看,以工序集成为主线、以铜材特性适配为细节的精密车铣复合铜件加工方案,能够显著缩短制造周期并稳定保证铜件精度,是黄铜紫铜零件高效成型的优选路径。
2026-07-20
2024-09-05
2025-09-01
2025-10-13


 返回列表
