更新时间:2026-09-16
铜件因其优异的导电、导热和耐腐蚀性能,在电子、航空及精密仪器领域应用广泛。然而,铜材质地软、韧性大、热膨胀系数高,在普通车床上加工易出现变形、粘刀和表面粗糙度不稳定等问题。因此,针对铜件精密车床加工的专用工装设计与切削参数优化,成为提升加工质量与效率的关键。
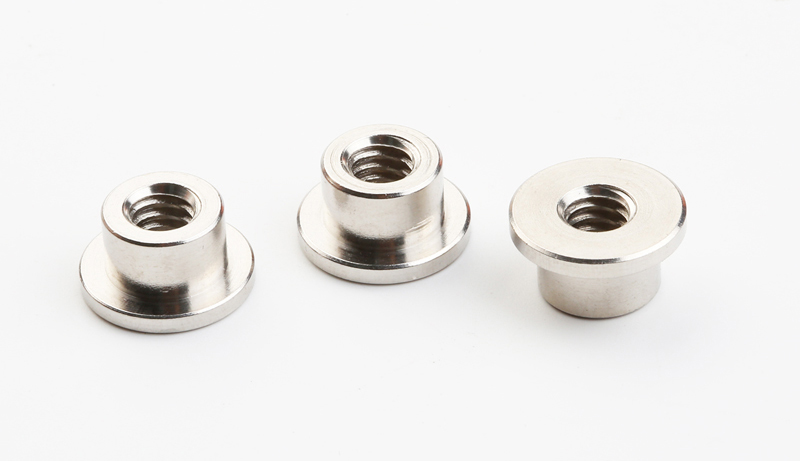
在工装设计方面,传统三爪卡盘易导致薄壁铜件夹持变形。为此,可设计弹性胀套式专用夹具,通过均匀分布的轴向胀力实现定心夹紧,有效分散夹持应力。同时,在夹具端面增设可调式轴向限位块,确保铜件精密车床加工中工件的重复定位精度控制在0.005mm以内。对于异形铜件,还可采用真空吸附与辅助支撑相结合的复合工装,进一步抑制切削振动。
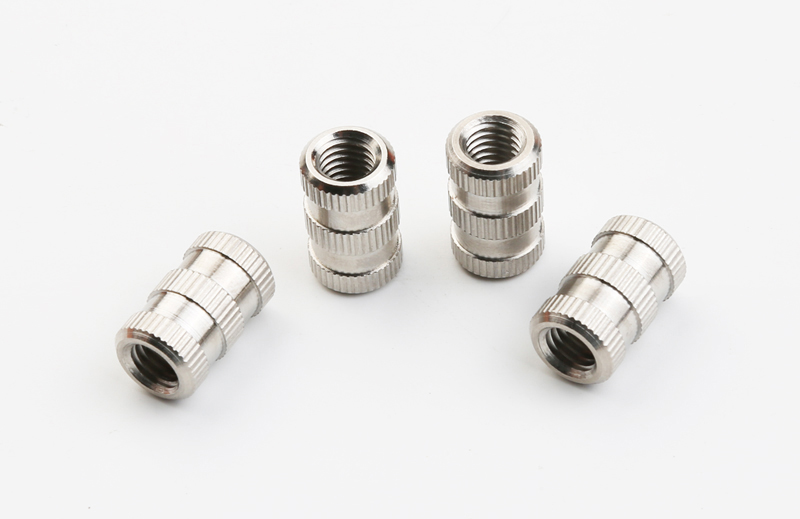
切削参数优化需兼顾表面质量与刀具寿命。粗加工时,选用金刚石涂层刀具,切削速度控制在180~220m/min,进给量0.08~0.12mm/r,背吃刀量0.3~0.5mm;精加工时,将切削速度提升至250~300m/min,进给量降至0.03~0.05mm/r,背吃刀量0.05~0.1mm。同时,采用高压内冷方式,及时带走切削热,避免铜件因热膨胀而影响尺寸精度。
实践表明,上述专用工装与参数优化方案可使铜件精密车床加工的表面粗糙度稳定达到Ra0.4μm,尺寸公差控制在±0.01mm以内,刀具寿命提升约35%。这充分说明,针对铜件特性的工装与参数协同优化,是实现铜件精密车床加工高精度、高效率生产的有效途径。
2026-05-08
2025-07-03
2026-09-16
2026-02-24


 返回列表
