更新时间:2026-09-28
在现代先进制造领域,车铣复合不锈钢精密加工因其“一次装夹完成多工序、多表面复合加工”的显著优势,被广泛应用于航空航天与医疗器械等高端行业。然而,不锈钢材料本身具有韧性大、塑性高、加工硬化倾向严重以及导热系数低等物理特性,给刀具耐用度与表面质量控制带来了严峻挑战。因此,科学合理的刀具选型与切削参数匹配显得至关重要。
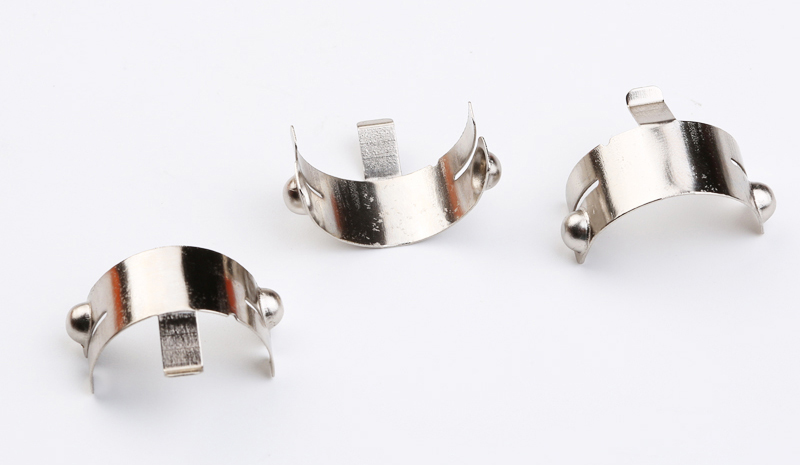
1. 高效刀具选型策略
针对车铣复合不锈钢精密加工的复合运动与高动态载荷特性,刀具选型应把握以下核心要点:
基体与涂层材质:优选细颗粒或超细颗粒硬质合金基体,表面推荐采用抗高温氧化能力强、摩擦系数低的AlTiN或TiSiN涂层,有效抵抗粘结磨损。
几何角度设计:适当增大前角与螺旋角,确保切削刃锋利,从而有效减小切削变形,抑制加工硬化层产生。
刀具结构刚性:综合考虑车削与铣削复合受力,刀杆与夹持系统需具备极高的抗振性能,以确保微细结构加工的尺寸精度。
2. 精准切削参数匹配
优化车铣复合不锈钢精密加工的切削参数是平衡加工效率与刀具寿命的关键环节:
切削速度控制:避免线速度过低产生积屑瘤,亦需防止线速度过高引起剧烈热磨损,通常需通过试验优选适中的中速区间。
进给与切深匹配:遵循“小背吃刀量、适度进给”原则,降低单位时间内切削热在工件表面的热积聚。
冷却润滑方案:必须配合高压内冷或大流量冷却液,确保冷却液精准喷射至切削区,迅速带走切屑热。
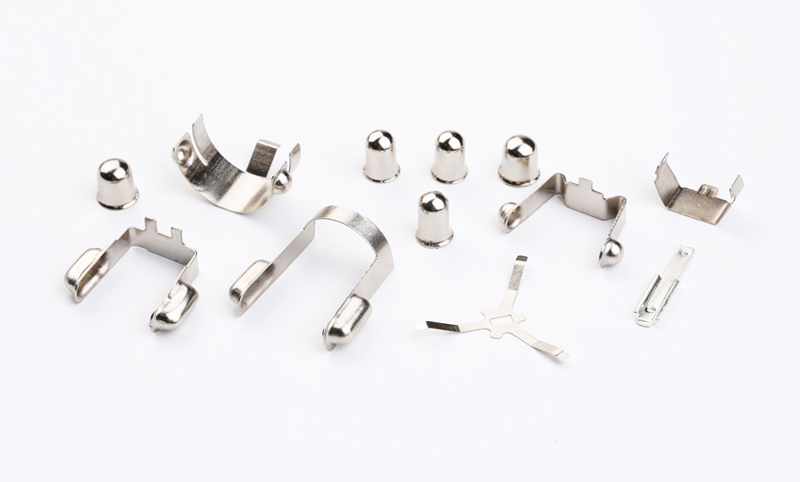
结语
通过对刀具的精准选型和切削参数的科学匹配,能够有效攻克不锈钢难加工的瓶颈,实现高效、高精度的车铣复合不锈钢精密加工,为企业创造更大的制造价值。
2024-09-26
2025-06-26
2025-02-27
2024-03-19


 返回列表
